A quoi ressemblent-ils ?
Les défauts récurrents : 6

les bavures
- Bavures
- Ce que c’est : Excès de matière qui déborde du moule, formant des rebords fins et disgracieux sur les bords de la pièce.
- Pourquoi ça arrive :
- Trop de matière injectée.
- Pression d’injection trop élevée.
- Moule mal fermé ou usé (jeu entre les deux parties).
- Comment l’éviter :
- Réduire la quantité de matière ou la pression.
- Vérifier l’étanchéité du moule.
Les différents types du défaut
- Bavure d’infiltration : la matière s’insinue dans les petits interstices du moule.
- Bavure d’écrasement : la matière s’infiltre dans les zones écrasées des aciers à cause d’é écrasements répétés lors du verrouillage du moule.
- Bavure d’usure : le moule, usé par le temps et l’écoulement de la matière , laisse passer la matière à cause de jeux ou de fissures.
- Bavures de plan de joint et de portée : l’étanchéité du moule fermée n’est pas conforme
- Bavures d’évent : l’encrassement des évents use et permet l’infiltration.
- Bavures d’éjecteurs : usure des guidages par l’encrassement et les mouvements répétés.
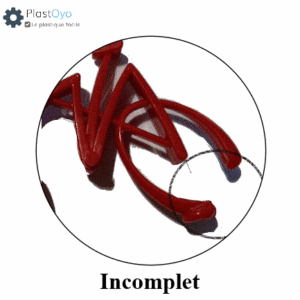
les incomplets
- Ce que c’est : La pièce n’est pas totalement formée (manque de matière dans certaines zones).
- Pourquoi ça arrive :
- Manque de matière dans le doseur.
- Pression ou température insuffisante pour remplir tout le moule.
- Moule trop froid ou temps d’injection trop court.
- Comment l’éviter :
- Augmenter la quantité de matière, la pression ou la température.
- Vérifier que le moule est bien chauffé.
-
Les différents types du défaut
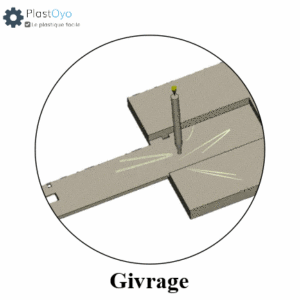
le givrage
-
- le Ce que c’est : Fine couche blanche ou terne en surface, comme du gel ou de la poudre. La pièce semble « pâlie ».
- Pourquoi ça arrive :
- Additifs (comme des lubrifiants ou des charges) qui migrent à la surface.
- Surchauffe ou temps de refroidissement trop long.
- Comment l’éviter :
- Contrôler la température et le temps de cycle.
Les différents types du défauts
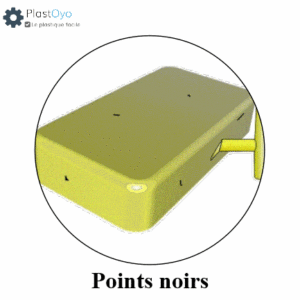
Les points noirs
- Ce que c’est : Petits points sombres ou noirs visibles sur la surface de la pièce.
- Pourquoi ça arrive :
- Impuretés dans la matière (poussière, particules carbonisées).
- Matière dégradée (trop chauffée ou recyclée trop de fois).
- Moule sale ou lubrifié avec un produit inadapté.
- Comment l’éviter :
- Nettoyer le moule et la trémie (entrée de la matière).
- Vérifier la qualité de la matière et éviter les surchauffes.
-
-
Les différents types du défaut
-
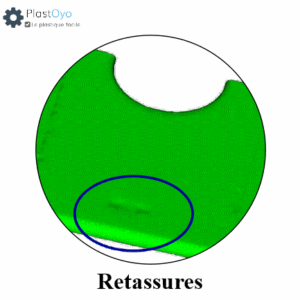
Les retassures
- Ce que c’est : Petits trous ou cavités à l’intérieur de la pièce (pas toujours visibles de l’extérieur).
- Pourquoi ça arrive :
- Retrait de la matière lors du refroidissement (la matière se contracte en durcissant).
- Pression de maintien insuffisante après l’injection.
- Comment l’éviter :
- Augmenter la pression de maintien ou le temps de refroidissement.
- Adapter la température du moule.
-
-
Les différents types du défaut
-
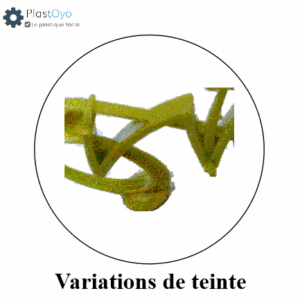
La variation de teinte
- Ce que c’est : Différence de couleur entre plusieurs pièces ou entre des zones d’une même pièce.
- Pourquoi ça arrive :
- Matière mal mélangée (colorant non homogène).
- Température ou temps de séjour irréguliers.
- Utilisation de lots de matière différents.
- Comment l’éviter :
- Bien mélanger la matière avant injection.
-
-
Les différents types du défaut
-
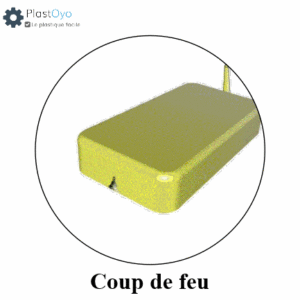
Le coup de feu
- Ce que c’est : Zone noircie ou carbonisée sur la pièce, comme une brûlure.
- Pourquoi ça arrive :
- Air comprimé dans le moule qui brûle la matière.
- Température trop élevée ou temps d’injection trop long.
- Comment l’éviter :
- Vérifier les évents du moule (pour évacuer l’air).
- Réduire la température ou la vitesse d’injection.
-
-
Les différents types du défaut
-
Les défauts fréquents : 8
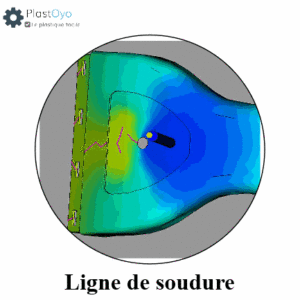
La ligne de soudure
- Ce que c’est : Ligne visible là où deux flux de matière se rejoignent (comme une cicatrice).
- Pourquoi ça arrive :
- La matière se refroidit trop vite avant de se rejoindre.
- Pression ou température insuffisante pour bien souder les flux.
- Comment l’éviter :
- Augmenter la température ou la pression.
- Modifier la position des points d’injection.
-
-
Les différents types du défaut
- la ligne de soudure de débit
- la ligne de soudure d’évents encrassés
-
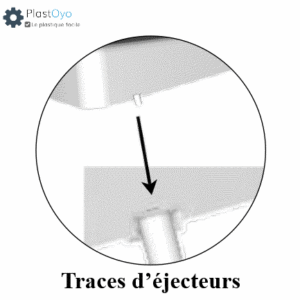
Les traces d’éjecteurs
- Ce que c’est : Petits trous, bosses ou marques laisées par les éjecteurs du moule.
- Pourquoi ça arrive :
- Éjecteurs mal réglés (trop longs ou trop courts).
- Pièce encore trop chaude lors de l’éjection.
- Comment l’éviter :
- Régler la course des éjecteurs.
- Attendre que la pièce soit assez froide avant éjection.
-
-
Les différents types du défaut
- les éjecteurs qui entrent dans la pièce
- les éjecteurs qui sortent de la pièce
-
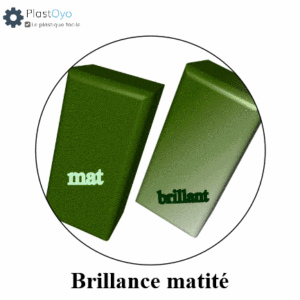
La brillance matité
- Ce que c’est : Surface trop brillante ou trop terne, non conforme à l’aspect souhaité.
- Pourquoi ça arrive :
- Trop brillante : Moule trop poli ou température trop élevée.
- Trop mate : Moule mal poli ou matière mal fondue.
- Comment l’éviter :
- Adapter la finition du moule (polissage).
- Contrôler la température et la vitesse d’injection.
-
-
Les différents types du défaut
-
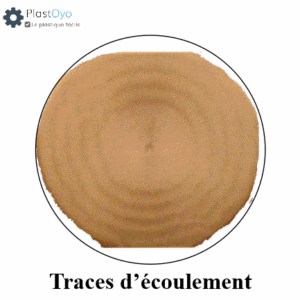
Les vagues d’écoulement
- Ce que c’est : Motifs en forme de vagues ou de stries sur la surface.
- Pourquoi ça arrive :
- Écoulement irrégulier de la matière dans le moule.
- Vitesse d’injection trop lente ou trop rapide.
- Comment l’éviter :
- Ajuster la vitesse d’injection.
- Vérifier la conception du moule (éviter les angles brusques).
-
-
Les différents types du défaut
-
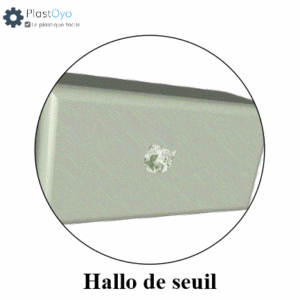
Le halo de seuil
- Ce que c’est : Auréole ou marque autour d’un seuil (zone de transition) du moule.
- Pourquoi ça arrive :
- La matière s’accumule ou se refroidit mal au niveau des changements d’épaisseur.
- Comment l’éviter :
- Adapter la température ou la pression.
- Modifier la géométrie du moule si possible.
-
-
Les différents types du défaut
-
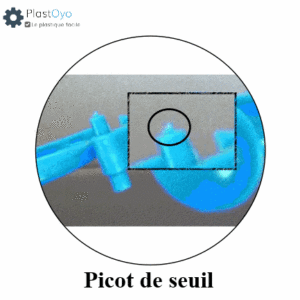
Le picot de seuil
- Ce que c’est : Petite excroissance ou aspérité au niveau d’un seuil ou d’une arête.
- Pourquoi ça arrive :
- Matière qui « accroche » lors du passage dans une zone étroite.
- Pression ou vitesse d’injection trop élevée.
- Comment l’éviter :
- Réduire la pression ou la vitesse.
- Polir les arêtes du moule.
-
-
Les différents types du défaut
-
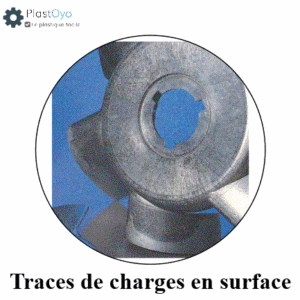
Les traces de charges
- Ce que c’est : Visibilité des fibres (ex. : fibre de verre) ou des additifs dans la matière.
- Pourquoi ça arrive :
- Matière chargée (avec additifs) mal mélangée.
- Injection trop lente : les charges se séparent.
- Comment l’éviter :
- Bien mélanger la matière avant injection.
- Augmenter la vitesse d’injection.
-
-
Les différents types du défaut
-
Les défauts dimensionnels de structure : 14
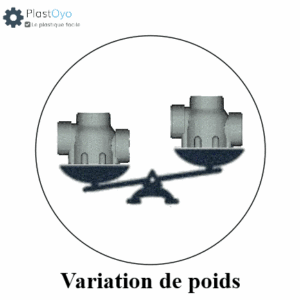
La variation de poids
- Ce que c’est : Poids différent entre plusieurs pièces fabriquées.
- Pourquoi ça arrive :
- Dose de matière irrégulière.
- Paramètres d’injection (pression, température) non stables.
- Comment l’éviter :
- Vérifier le dosage automatique.
- Contrôler la stabilité des paramètres.
-
-
Les différents types du défaut
- la variation par volume
- la variation par densité
-
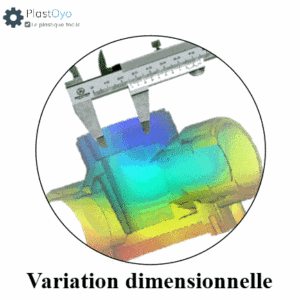
Les variations de cotes
- Ce que c’est : La pièce a des dimensions (longueur, épaisseur, etc.) non conformes.
- Pourquoi ça arrive :
- Retrait de la matière lors du refroidissement.
- Moule mal réglé ou usé.
- Pression ou température mal adaptées.
- Comment l’éviter :
- Ajuster les paramètres de refroidissement.
- Vérifier l’usure du moule.
-
-
Les différents types du défaut
- les variations de cotes de mise en forme
- les variations de cotes de fabrications moule
- les variations de cotes de mise au point
-
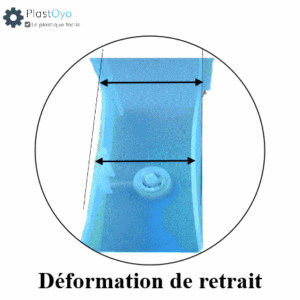
Les déformations
- Ce que c’est : Pièce tordue, voilée ou déformée après démoulage.
- Pourquoi ça arrive :
- Retrait inégal de la matière (certaines zones refroidissent plus vite).
- Pièce éjectée trop tôt (encore chaude et molle).
- Comment l’éviter :
- Équilibrer le refroidissement (température du moule).
- Attendre que la pièce soit bien froide avant éjection.
-
-
Les différents types du défaut
-
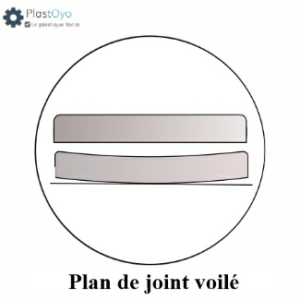
Le voilage de plan de joint
- Ce que c’est : Déformation ou jeu au niveau de la ligne où les deux parties du moule se rejoignent.
- Pourquoi ça arrive :
- Moule mal aligné ou usé.
- Pression d’injection trop élevée.
- Comment l’éviter :
- Vérifier l’alignement et l’état du moule.
- Réduire la pression si nécessaire.
Les différents types du défaut
- le voilage de régulation
- le voilage d’éjection
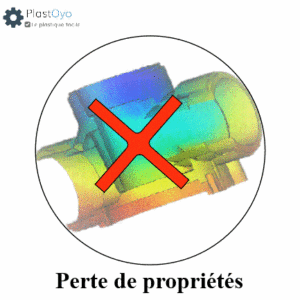
La perte de propriétés
- Ce que c’est : La pièce est moins résistante, moins souple ou moins performante que prévu.
- Pourquoi ça arrive :
- Matière dégradée (trop chauffée ou recyclée).
- Mauvaise formulation de la matière (additifs manquants).
- Comment l’éviter :
- Contrôler la qualité de la matière.
- Éviter les surchauffes.
-
Les différents types du défaut
- la qualité matière
- la plastification
- le remplissage
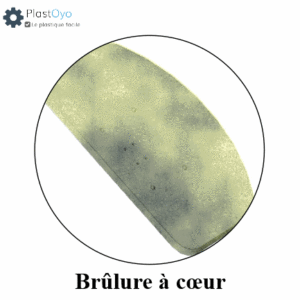
La brûlure à coeur
- Ce que c’est : Dégradation interne de la matière (noircissement ou fragilité invisible de l’extérieur).
- Pourquoi ça arrive :
- Surchauffe locale (ex. : matière coincée dans un coin du moule).
- Temps de séjour trop long dans le cylindre.
- Comment l’éviter :
- Nettoyer régulièrement le cylindre.
- Contrôler la température et le temps de cycle.
-
-
Les différents types du défaut
-
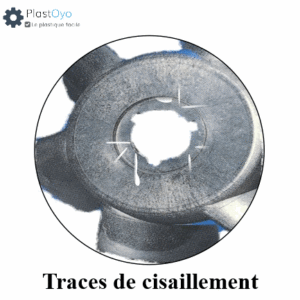
Les traces de cisaillement
- Ce que c’est : Marques ou fissures dues à une contrainte mécanique excessive (comme des stries ou des déformations localisées).
- Pourquoi ça arrive :
- Vitesse d’injection trop élevée (la matière est « cisaillée »).
- Vis ou cylindre usés.
- Comment l’éviter :
- Réduire la vitesse d’injection.
- Vérifier l’état de la vis et du cylindre.
Les différents types du défaut
-
- les traces de plastification
- les traces de remplissage
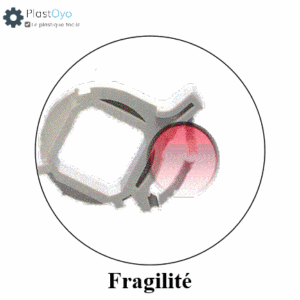
La fragilité
- Ce que c’est : La pièce se casse facilement, même sans choc violent.
- Pourquoi ça arrive :
- Matière mal mélangée ou dégradée.
- Mauvaise cristallisation (pour les matières semi-cristallines).
- Retassures ou bulles internes.
- Comment l’éviter :
- Vérifier la qualité de la matière.
- Adapter les paramètres de refroidissement.
-
-
Les différents types du défaut
- la fragilité de structure
- la fragilité de qualité matière
-
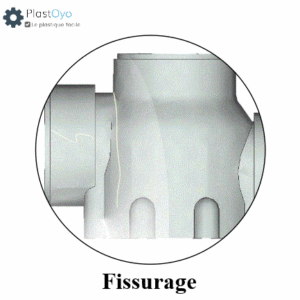
Les fissures
- Ce que c’est : Petites craquelures (visibles ou internes) dans la pièce.
- Pourquoi ça arrive :
- Contraintes internes (retrait inégal, pression résiduelle).
- Pièce démoulée trop tôt.
- Choc thermique (refroidissement trop rapide).
- Comment l’éviter :
- Équilibrer le refroidissement.
- Attendre que la pièce soit bien froide avant éjection.
Les différents types du défaut
-
- les fissures de structure
- les fissures de démoulage
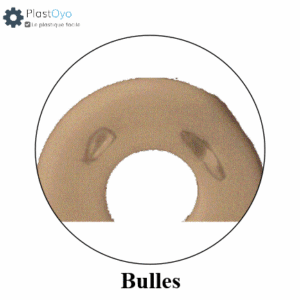
Les bulles
- Ce que c’est : Poches d’air ou de gaz emprisonnées dans la matière, créant des trous ou des gonflements.
- Pourquoi ça arrive :
- Air ou gaz non évacué du moule.
- Matière mal séchée (humidité résiduelle).
- Comment l’éviter :
- Vérifier les évents du moule.
- Sécher la matière avant injection.
-
-
Les différents types du défaut
-
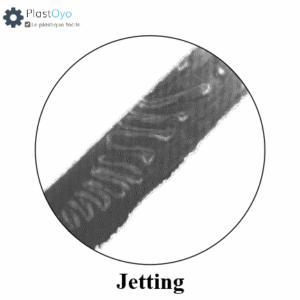
Le jetting
- Ce que c’est : Jet de matière mal fondu qui forme une trainée ou un filament dans la pièce (comme un « serpent »).
- Pourquoi ça arrive :
- Vitesse d’injection trop élevée (la matière n’a pas le temps de fondre).
- Température trop basse.
- Comment l’éviter :
- Réduire la vitesse d’injection.
- Augmenter la température.
-
-
Les différents types du défaut
-
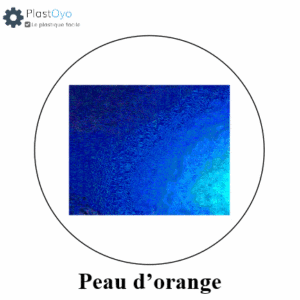
La peau d’orange
- Ce que c’est : Surface granuleuse, comme la peau d’une orange.
- Pourquoi ça arrive :
- Moule mal poli ou usé.
- Matière mal fondue ou paramètres d’injection inadaptés.
- Comment l’éviter :
- Polir le moule.
- Adapter la température et la pression.
-
-
Les différents types du défaut
-
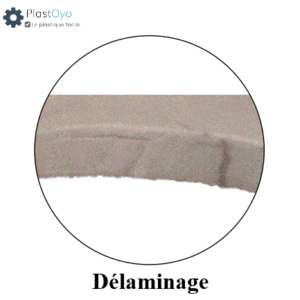
Le délaminage
- Ce que c’est : Séparation des couches en surface de la pièce à cause de conditions de remplissage mal maîtrisés
- Pourquoi ça arrive :
- Mauvaise adhérence entre les couches.
- Contraintes internes trop fortes.
- Comment l’éviter :
- Vérifier la compatibilité des matières.
- Adapter les paramètres de pression et température.
-
-
Les différents types du défaut
-
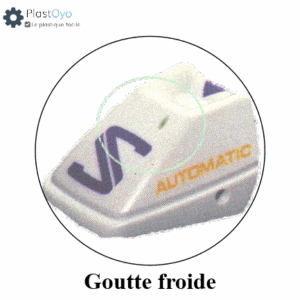
La goutte froide
- Ce que c’est : Trace dans la masse de matière formée par des granulés mal fondus ou polluants
- Pourquoi ça arrive :
- Matière froide injectée dans le moule.
- Problème de plastification dans le cylindre.
- Comment l’éviter :
- Vérifier la température de la matière.
Les différents types du défaut
- la goutte froide de pollution
- la goutte froide de plastification
Les défauts de processus :6
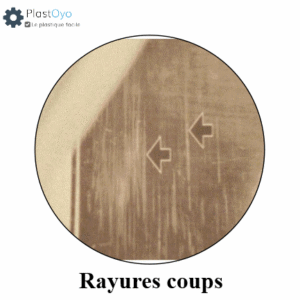
les rayures
- Ce que c’est : Stries ou grattures sur la surface de la pièce.
- Pourquoi ça arrive :
- Moule rayé ou abîmé.
- Manipulation brutale (outils, éjecteurs).
- Comment l’éviter :
- Polir ou remplacer le moule si nécessaire.
- Faire attention lors de la manipulation.
Les différents types du défaut
- les rayures de plan de joint
- les rayures sur le grainage
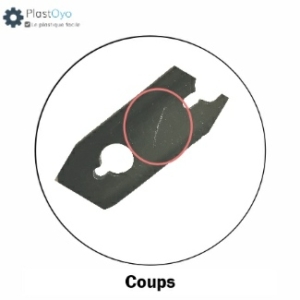
Les coups
- Ce que c’est : Chocs ou marques sur la pièce (comme des impacts).
- Pourquoi ça arrive :
- Manipulation brutale (outils, chute).
- Éjecteurs trop violents.
- Comment l’éviter :
- Manipuler les pièces avec soin.
- Régler la force des éjecteurs.
-
-
Les différents types du défaut
-
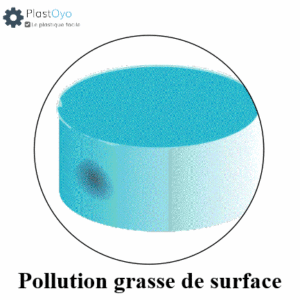
La pollution grasse
- Ce que c’est : Traces de graisse ou de lubrifiant sur la surface, rendant la pièce sale ou collante.
- Pourquoi ça arrive :
- Lubrification excessive du moule.
- Matière contaminée.
- Comment l’éviter :
- Nettoyer le moule régulièrement.
- Utiliser des lubrifiants adaptés.
-
-
Les différents types du défaut
-
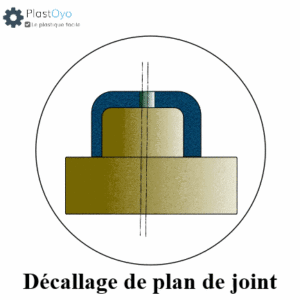
Le décalage de plan de joint
- Ce que c’est : Les deux parties du moule ne sont pas parfaitement alignées, créant des bords désaxés.
- Pourquoi ça arrive :
- Moule mal monté ou usé.
- Jeu mécanique dans la presse.
- Comment l’éviter :
- Vérifier le serrage et l’alignement du moule.
Les différents types du défaut
- le décalage de conception
- le décalage de fermeture
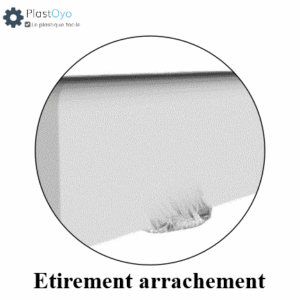
L’étirement L’arrachement
- Ce que c’est : Morceaux manquants ou arrachés sur la pièce.
- Pourquoi ça arrive :
- Pièce collée au moule et arrachée lors du démoulage.
- Éjecteurs mal réglés.
- Comment l’éviter :
- Vérifier le démoulage (température, temps).
- Régler les éjecteurs.
-
-
Les différents types du défaut
-
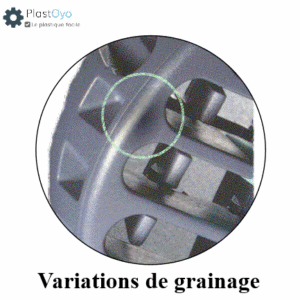
La variation de grainage
- Ce que c’est : Texture ou aspect de surface irrégulier (ex. : grain trop grossier ou trop fin).
- Pourquoi ça arrive :
- Moule mal poli ou usé.
- Paramètres d’injection inadaptés.
- Comment l’éviter :
- Polir le moule.
- Adapter la température et la pression.
-
-
Les différents types du défaut
-
Les défauts de surmoulage : 2
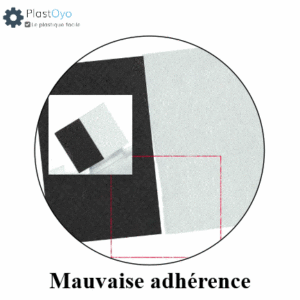
La mauvaise adhérence de matière
- Ce que c’est : La couche de surmoulage ne colle pas bien à la pièce de base.
- Pourquoi ça arrive :
- Surface de la pièce de base sale ou mal préparée.
- Températures ou matières incompatibles.
- Comment l’éviter :
- Nettoyer la pièce avant surmoulage.
- Vérifier la compatibilité des matières.
-
-
Les différents types du défaut
-

le recouvrement de surmoulage
- Ce que c’est : Zones non couvertes par la couche de surmoulage.
- Pourquoi ça arrive :
- Manque de matière dans la phase de surmoulage.
- Moule mal conçu (zones difficiles à atteindre).
- Comment l’éviter :
- Augmenter la quantité de matière.
- Vérifier la conception du moule.
-
-
Les différents types du défaut
-